Выбор оборудования для сварочного участка начинается не с мощности двигателя. Он начинается с понимания условий работы. Сварочный дымоуловитель должен указать тип сварки, состав металла, количество постов и продолжительность смены. Ошибка в одном параметре быстро становится заметной: дым стоит возле лица сварщика, фильтр забивается, вентилятор работает громче.
Инженер по промышленной вентиляции Андрей Ковалёв отмечает: «Хороший Сварочный дымоуловитель захватывает загрязнение в источнике, а не усиливает уже заполненный дымомеском цех». Это практичное правило помогает сравнивать модели без ориентации только на паспортную производительность. Внимательно проверьте радиус действия вытяжного рукава, устойчивость к искрам, тип фильтра и доступность его обслуживания. На участке с шестью постами может предусматриваться один агрегат. Разумнее установить несколько локальных систем.
В этом материале разберемся, как оценить воздушный поток и выбрать подходящую освещенность. Отдельно рассмотрим установку мобильных устройств, стационарных модулей и центральных систем. Покажем, детали, которые часто запускают: расстояние до сварочной ванны, расположение воздуховодов, уровень шума и место для замены фильтров. Идеального решения не бывает. Даже дорогая система обеспечит эффективность, если оператор отводит рукав слишком далеко. Поэтому окончательный выбор должен опираться на замеры, опытные сотрудники и честный расчет будущей нагрузки.
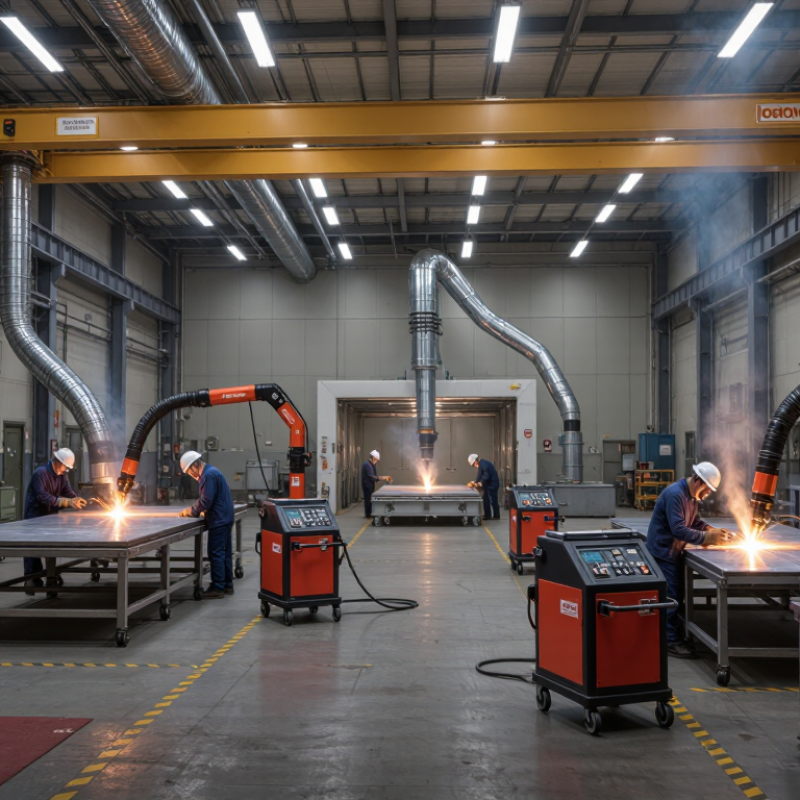
Сварочный дымоуловитель — это промышленная система для удаления загрязненного воздуха. Она захватывает дым рядом со сварочной дугой, пока частицы не успели разойться по цеху. Это не обычный вентилятор. Установка обычно включает в себя вытяжной зонт или гибкий рукав, воздуховод, фильтрующий блок и вентилятор. В зоне сварки быстро исчезают клубы дыма.
Во время работы происходят мелкодисперсные частицы металлов, остатки защитных покрытий и газовые примеси. Дымоуловитель измеряет их температуру возле сварщика, оборудование от оседания пыли и поддерживает чистоту рабочих мест. На предложении рукав должен находиться как можно ближе к моей сварке. Даже расстояние в несколько расстояний заметно меняет эффективность захвата. Для постов с частым перемещением деталей подвижная подвижная консоль. На стационарных линиях используются фиксированные зонты.
При выборе учитывают производительность, количество постов, продолжительность смены и тип сварочных материалов. Важен также уровень шума, доступ к фильтру и наличие индикатора его загрязнения. Слишком мощная вытяжка может нарушить напряжение сварочной ванны. Слабая не справится с дымом. Это частная ошибка. Иногда оборудование выбирают только по цене, забывая о просмотре аэродинамического цеха. Эффективность необходимо проверять измерениями и регулярным осмотром фильтров. Пыль на корпусе — первый сигнал.
Как выбрать сварочный дымоуловитель для производства?
Выбор оборудования начинается не с мощности вентилятора, а с анализа сварочных процессов. Ручная дуговая сварка, MIG/MAG и TIG с разным углом аэрозоля. Важны также металл, диаметр электрода, сила тока и продолжительность работы. Даже два одинаковых поста могут требовать разной производительности.
Определите количество одновременно работающих мест. Для одного поста обычно используют местный отсос, установленный ближе к дыму от дыма. Гибкий рукав должен сохранять положение и не мешать сварщику. При поточной работе часто работает вытяжной стол или централизованная система. Учитывайте высоту помещения, высоту воздуховодов и количество поворотов. Эти детали заметно меняют фактический воздушный поток. На примере паспортных показателей иногда выше. Это повод проверить систему измерениями, а не верить цифрам без проверок.
Совет: зафиксируйте изменения параметров в таблице. Запишите количество постов, часы работы, материалы и средний ток. Проверьте уровень шума возле оператора. Слишком громкая система часто отключается персоналом. Уточните тип фильтра, площадь фильтрующей поверхности и способ очистки. Для влажного или масляного аэрозоля необходимо соблюдать расчет. Не обращайте внимания на доступ к фильтрам. Если замена произойдет полдня, обслуживание будет открытым. Такой недостаток обнаруживается не сразу.
При выборе сварочного дымоуловителя важно оценить не только производительность вентилятора. На примере решающих выбирают тип фильтра, доступность обслуживания и качество освещения рабочей зоны. Дым из стали, нержавеющей стали и окрашенных деталей отличается по составу. Поэтому универсальный картридж подходит не всегда.
Грубый предварительный фильтр задерживает крупные частицы и защищает основной элемент. Для мелкодисперсной сварочной пыли записывайте картриджи тонкой очистки. При наличии неприятных запахов можно включить активированный уголь, но он не заменяет фильтр для аэрозольных частиц. Для нержавеющей стали необходима особая внимательность к загрязнению и регулярный контроль состояния фильтра материала. Манометр перепада давления пригодился: по нему видно, когда фильтр уже перегружен. Игнорировать этот сигнал рискованно.
Освещение дымоуловителя влияет на точность не меньше, чем использование вытяжки. Светильник должен зажигать металл, не создавая резких бликов и не активируя защитную маску. Практичны регулируемые светодиодные модули с нейтральной цветной температурой. Слишком холодный свет утомляет глаза, а слабый закрывает подрезы и поры. Освещение не очищает воздух. Это очевидно, но в цехах данные функции иногда ошибочно воспринимаются как взаимозаменяемые. Стоит проверить реальную освещённость детали, а не доверять только паспортным цифрам.
Практическое сравнение требований к фильтрации, потоку воздуха, сбору, мониторингу и освещению в зонах сварки на производстве.
| Размер выбора | Рекомендуемые характеристики или типичный диапазон | Почему это важно в производстве | Примечания к выбору |
|---|---|---|---|
| Источник дыма и процесс сварки | Оцените возможности сварки MIG/MAG, TIG, ручной дуговой сварки, резки порошковой проволокой, лазерной резки или термической резки. | Различные процессы приводят к образованию различных количеств дыма, пыли и газов, а также к различным характеристикам частиц. | Не следует рассчитывать мощность вытяжного устройства, исходя только из сварочного тока; необходимо учитывать материал, расходные материалы, рабочий цикл и количество одновременно работающих операторов. |
| Метод захвата | Для улавливания источника загрязнения можно использовать вытяжной колпак, вытяжной рукав, стол с нисходящей вытяжкой, стенд с обратной вытяжкой или встроенную горелку. | Для улавливания паров вблизи сварочной дуги обычно требуется меньший поток воздуха, чем для удаления загрязненного воздуха из помещения. | Расположите защитный колпак как можно ближе, не мешая при этом доступу к сварочному аппарату или использованию защитного газа. |
| пропускная способность по воздуху | Типичный расход воздуха при местной вытяжке составляет приблизительно 700–1200 м³/ч на один вытяжной патрубок, в зависимости от конструкции вытяжного колпака и потерь в воздуховодах. | Недостаточный приток воздуха может привести к попаданию паров в зону дыхания работника. | Окончательный поток воздуха следует проверять на вытяжном колпаке, а не только на выходе вентилятора. |
| Предварительный фильтр или защита от искр | В местах с наличием горячих частиц перед тонкой фильтрацией используйте искрогаситель, предварительный фильтр грубой очистки или сепаратор с металлической сеткой. | Это снижает риск повреждения фильтра, возгорания и преждевременного повышения давления. | Защита от искр особенно важна при шлифовании, плазменной резке и сварке под высокими нагрузками. |
| Основной пылевой фильтр | Для удаления сварочной пыли может подойти многоразовый или сменный картриджный фильтр с антистатическим, огнестойким или обработанным поверхностным слоем. | Основной фильтр удаляет частицы сварочного дыма, сохраняя при этом полезный поток воздуха. | Выбор фильтрующего материала зависит от количества частиц, влажности, наличия масляного тумана и метода очистки, рекомендованного производителем. |
| HEPA-фильтр | В случаях, когда очень низкий уровень остаточных выбросов твердых частиц или необходимость дополнительной защиты рециркулируемого воздуха, используйте сертифицированный высокоэффективный фильтр-доочиститель. | Это обеспечивает дополнительную ступень фильтрации для мелких частиц, проходящих через основной фильтр. | HEPA-фильтр не заменяет систему улавливания источников загрязнения, защиту от искр или надлежащую вентиляцию. |
| Система очистки фильтра | Ручная очистка, механическое встряхивание или автоматическая импульсно-струйная очистка с использованием сжатого воздуха. | Эффективная очистка помогает поддерживать циркуляцию воздуха и продлевает срок службы фильтров в условиях непрерывного производства. | Импульсная очистка часто предпочтительнее при высокой концентрации пыли, но для ее проведения требуется соответствующий источник сжатого воздуха. |
| Контроль падения давления в фильтре | Для индикации степени загрузки фильтра используйте манометр или электронный датчик. | Мониторинг перепада давления обеспечивает более надежный сигнал замены, чем мониторинг с фиксированным календарным интервалом. | Установите предельные значения срабатывания сигнализации в соответствии с конструкцией фильтра и проверьте поток воздуха после обслуживания. |
| Эффективность и соответствие фильтру | Выбирайте фильтры, прошедшие тестирование на соответствие применимым классам фильтрации частиц и требованиям к воздействию вредных веществ на рабочем месте. | Заявления об эффективности имеют смысл только в том случае, если известны метод испытаний, размер частиц, контроль утечек и условия эксплуатации. | Проверьте местные правила охраны труда и проведите подтверждение воздействия вредных факторов, если это необходимо. |
| Тип освещения | Для вытяжного колпака, рукава или сварочного шкафа обычно предпочтительнее использовать светодиодное освещение рабочей зоны. | Светодиодное освещение обеспечивает низкое энергопотребление, низкое тепловыделение и хорошую видимость в зоне сварки. | Освещение улучшает видимость, но не фильтрует испарения и не заменяет местную вытяжную вентиляцию. |
| Уровень освещенности | Обеспечьте рабочее освещение, соответствующее выполняемой работе; для детальных промышленных задач обычно используется уровень около 500 люкс, при условии проведения оценки рисков. | Достаточное освещение способствует наблюдению за сварочной ванной, подготовке соединения, контролю качества и более безопасному позиционированию. | Избегайте бликов, мерцания, сильных теней и отражений от ярких металлических поверхностей. |
| Качество цветопередачи освещения | Для контрольных работ обычно полезен нейтральный белый источник света с цветовой температурой около 4000–5000 К и высокой цветопередачей. | Последовательное восприятие цвета может помочь операторам выявлять загрязнения поверхности, дефекты и оценивать внешний вид сварного шва. | Цветовая температура — это параметр, определяющий визуальную привлекательность, а не показатель эффективности фильтрации. |
| Электробезопасность и защита окружающей среды | Выберите подходящую степень защиты от проникновения влаги и пыли, схему прокладки кабелей, заземление и термостойкость в соответствии с условиями рабочего места. | В зонах сварки могут возникать искры, металлическая пыль, вибрация, высокая температура, масляный туман и опасность ударов. | Корпус и освещение должны соответствовать применимым требованиям электробезопасности и техники безопасности на рабочем месте. |
| Уровень шума | Предпочтение следует отдавать малошумным вентиляторам и воздуховодам правильного размера; необходимо проверить заявленный уровень звукового давления на рабочем месте оператора. | Снижение уровня шума улучшает связь и уменьшает риск того, что операторы выведут из строя экстрактор. | Уровень шума следует оценивать при работе сварочного оборудования, оборудования, работающего со сжатым воздухом, и другого оборудования, находящегося поблизости. |
| Техническое обслуживание и расходные материалы | Обеспечьте доступ для замены фильтров, удаления пыли, очистки искрогасителей, осмотра вентиляторов и проведения небольшого технического обслуживания. | Доступное техническое обслуживание сокращает время простоя и помогает поддерживать работу системы на заданном уровне производительности. | В график технического обслуживания вносите данные о падении давления, расходе воздуха, замене фильтров и результатах осмотра. |
| Наилучший подход к выбору в целом | Приоритетными задачами являются: выявление источника возгорания, обеспечение правильного воздушного потока, защита от искр, соответствующая фильтрация, мониторинг и безопасное освещение в рамках единой интегрированной системы. | Грамотно спроектированная система обеспечивает более эффективную защиту работников, чем выбор только высокоэффективного фильтра или яркого освещения. | Подтвердите правильность проекта посредством оценки рисков на рабочем месте, измерений при вводе в эксплуатацию и периодических проверок работоспособности. |
Лучше использовать модульную схему с видимыми ветками и регулирующими заслонками. Датчик загрязнения фильтра помогает своевременно проводить техническое обслуживание, автоматическая связь с оборудованием низкого расхода энергии во время пауз. Воздуховоды необходимо проложить короткие и короткие резкие повороты.
Перед запуском полезно проверить тягу анемометром и визуально оценить уровень заражения дыма в шва. Это занимает немного времени. Ошибочно полагаться только на паспортные цифры: могут быть переданы реальные условия цеха. Иногда вытяжной стол работает эффективно, но ручной пост рядом остается недостаточно защищенным.
Такие несоответствия выявляют повторными замерами и корректировками положений отсоса. Регулярная очистительная фильтрация сохраняет стабильный поток и уменьшает простои производства.
Сварочный дым содержит мелкие частицы металлов и газа. Международное агентство по изучению рака IARC в монографии №118 по переносу сварочных аэрозолей к канцерогенам группы 1. Поэтому дымоуловитель выбирают не только по мощности вентилятора. Важен захват дыма у источника, стабильный воздушный поток и контроль загрязнения фильтра.
Стандарт ISO 21904 рекомендует оценивать локальную вытяжную вентиляцию по эффективности улавливания. Система должна иметь датчик перепада давления, защиты двигателя и понятный сигнал о необходимости замены фильтра. В руководстве HSE HSG258 указано: локальные вытяжные установки требуют регулярных проверок, надежную проверку обычно проводят не реже одного раза в 14 месяцев. При вставке этот пункт часто недооценивают. Даже хороший фильтр бесполезен при открытом кожухе или повреждённом воздуховоде.
Советы: проверьте расход воздуха на рабочем месте. Данное состояние до и после замены фильтра. Выполните очистку согласно инструкции, не продувайте загрязненный элемент в мастерской. Нужен журнал обслуживания. Он показывает, когда падала производительность и кто проводил проверку. Идеальных схем нет: иногда один солнечный агрегат создает шум, сквозняки и лишние расходы. Лучше использовать систему в нескольких режимах сварки перед закупкой.

Cepex is the brand for the fluid handling market belonging to the Fluidra group. One of the leading european manufacturer of valves and fittings in thermoplastic materials.
Dedicated to the swimming pool, irrigation and industrial markets, we distribute our products worldwide with the Fluidra commercial network and presence in 46 countries with 136 sales branches.